3D 中的钣金和活铰链
3D 页面会像折弯机那样将钣金展开图折弯成形,并将激光切割的活铰链弯成一个平滑的弯曲。它显示的内容会进入每一种 3D 导出,钣金零件会以精确实体写入 STEP。其他模式请参见使图纸成为 3D。
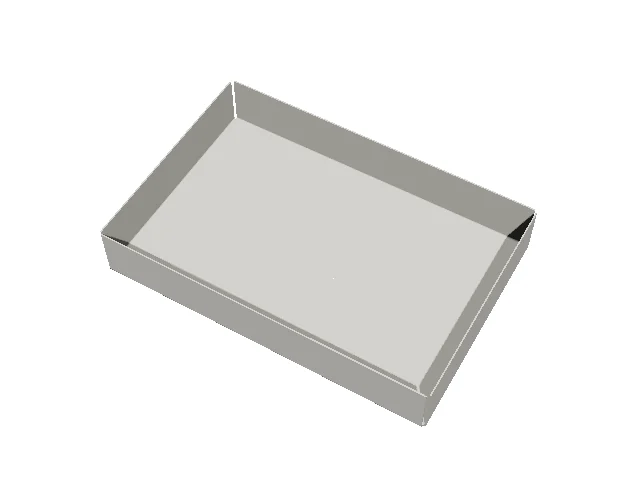
哪些图纸按钣金折弯
当图纸的行业为 钣金 或 暖通空调,或者图纸有 K 变量(K 因子,用钣金材料创建的图纸就有:参见材料)时,图纸按钣金折弯。其折弯线的识别方式与折弯表相同:压痕线 图层上的直线向上折弯,反向压痕线 图层上的直线向下折弯,各自按其折弯线注释给出的角度、方向和半径折弯(否则为 90°);R、K 和 T 取图纸中的值,有自己半径的折弯则按其自身的 R / T 取其材料的 K 因子表中的 K 因子。
真实折弯半径和厚度
每个折弯都绕其内半径 R 折弯,板材为厚 T 的实体:
- 折弯在展开料上所占的条带是它的折弯补偿,折弯线位于其中间,与展开图和折弯线工具绘制的一致。该条带被弯成四分之一(或其角度对应的部分)圆柱:其内表面绕 R 弯曲,其中性层(从内侧起位于板厚的 K 处)保持长度不变。
- 因此翻边的尺寸与展开图的外尺寸一致:按外尺寸 60 × 40 绘制的 U 形槽折弯后就是 60 × 40。
- 在 3D 视图中,每个折弯沿其条带上的横向线折叠,每转 5° 一条,不带凹槽,因此折弯显示为圆弧。
滑块按折弯表的顺序(最靠近边缘的折弯先进行)依次进行各折弯,除非某条折弯线有自己的步骤(RULE STEP=…)。
碰撞和折弯顺序
显示钣金零件时,会检查其折弯过程:按折弯表的顺序,在之前的折弯都已完成的情况下,将每个折弯从平面扫到其角度,并检查各翻边之间是否相互干涉。发现的问题显示在消息栏中:
- 碰撞:在进行折弯 n 时(a° 处),… 碰到 …:按此顺序折弯时,某条翻边会挡道。如果另一种顺序可以避免,则会给出该顺序(按 2, 1, 3, 4 的顺序折弯可以避免碰撞。)。
- 碰撞:零件折弯完成后,… 与 … 重叠:即使零件已经成形,翻边仍会相互碰撞:某条翻边太长,或某个止裂槽太小。
检查时将每个面取为板材的中面(向内半个板厚),将折弯取为窄的平面条带:两个面相交,或面对面时距离小于板厚,即为碰撞。每个折弯还会在仿真的折弯机上进行,其上模和下模取自一个小型模具库(在折弯线上指定,否则自动选择),碰到上模、下模或机床横梁的翻边也会报告:参见折弯机仿真。超过 24 个折弯的零件不做检查。
卷边
卷边是将板材完全折回压在自身上的折弯。为其折弯线添加 180° 的折弯线注释(或自己绘制其注释):
| 卷边 | 注释 | 在 3D 和 STEP 中 |
|---|---|---|
| 压死边(闭合卷边) | UP 180° R0.2 |
翻边平压在板材上(半径几乎为零)。 |
| 开口卷边 | UP 180° R2 |
翻边折回,下方留有两倍半径的间隙。 |
| 水滴形卷边 | UP 200° R2 |
折弯超过 180°,翻边又回落到板材上:在边缘形成一个环。 |
注释最多可给出 270°。卷边与其他折弯一样绕其半径折弯,在 3D 中和精确 STEP 实体中都是如此;折弯机检查不包括超过 150° 的折弯(它们是压平的,而不是在 V 形下模中折弯)。
百叶和压凸
用百叶工具绘制的百叶和压凸(加强筋、矩形压凸、圆形凸包)在有 成形高度 时会在 3D 中成形(大于 0 向上压出,朝向您;小于 0 向下):
- 在每个压出的位置切开板材:百叶沿其冲切线并绕百叶罩切开,压凸沿其轮廓切开;
- 每个都是该孔中单独的实体,零件折叠时随其所在的平面部分移动:百叶罩从后方的板材升起,在冲切线处达到其高度,两端呈斜坡下降;压凸是一个板厚厚度的杯形,侧壁沿其轮廓竖直向上,顶部平整;
- 在 STEP 中,每个都是零件实体旁的一个精确实体:压凸由平面和圆柱面(其圆角的圆弧)组成,百叶由平面组成。
位于折弯区域上的特征不会成形。百叶没有成形高度的图纸按绘制的样子平面显示它们。
精确 STEP
文件 › 导出 › 导出… › STEP 文件(折弯后零件) 将钣金零件写为精确实体(AP214 和 AP242 读取的高级 B-rep):每个平面部分的面是平面,每个折弯的内外表面是绕其真实半径的圆柱面,圆孔是圆柱面,各边精确连接。CAD 程序可以测量折弯半径、用其自身的钣金工具展开零件,并配合到其各个面上。参见 STEP。
反过来,文件 › 导入 › 导入 3D 模型以展开… 可将钣金零件的 STEP 文件展开成带折弯线和注释的展开图:参见展开 3D 模型。
活铰链
活铰链有一个 弯曲角度(一个变量 LHA1;未更改时为 90°:大于 0 向上弯,朝向您,小于 0 向下弯)。在 3D 中,其铰链带的弯曲方式与弧形折弯相同:沿其各排切缝之间的线折叠,每条线承担其份额的角度,全部在一个步骤中完成。切缝本身在 3D 中不显示。