余量工具
使用余量工具按您所在行业的需要,在您单击的闭合轮廓外侧或内侧一定距离处绘制一条线:纸样裁片四周的缝份、玻璃或石材面板四周的磨边余量、标牌内的内缩雕边,或卡纸窗口四周的 V 形槽。每一种都是轮廓的偏移,因此会跟随轮廓。用类型选择;按钮显示您所在行业的名称:缝份(缝纫、皮具)、磨边余量(玻璃、石材)、内缩雕边(标牌制作、激光切割、木工)、V 形槽(画框装裱)。
各行业使用的类型
| 类型 | 该行业自己的工具 | 适用的图纸 |
|---|---|---|
| 缝份 | 缝份工具 | 缝纫、皮具 |
| 磨边余量 | 磨边余量工具 | 玻璃、石材与瓷砖 |
| 内缩雕边 | 内缩雕边工具 | 标牌制作、激光切割、木工 |
| V 形槽 | V 形槽工具 | 画框装裱 |
某一行业的图纸以该行业的类型开始,工具栏按钮显示该类型的名称;通用图纸(或显示所有工具)中按钮显示为余量工具。您选择的类型在该图纸中保持选中,直到您选择另一种。“工具”菜单仍按各行业工具自己的名称列出它们。每种类型生成的内容与该行业工具一直以来生成的相同:相同的线、图层和变量。
缝份工具
使用缝份工具在裁片周围加放缝份:按缝制后的样子绘制裁片(即其缝线),单击它,裁剪线就会绘制在其外侧缝份距离处。
用法
- 填写缝份。
- 选择边角:斜接(缝份两边延伸相交成尖角,最常见的角)、方角(延伸不超过缝份宽度,然后横向切平:锐角处不会出现长尖角)或圆角。
- 保持勾选将轮廓设为缝线,将轮廓移到图层 4(虚线),与运行参数化的“缝纫”文件夹中的纸样相同。
- 选择缝份所在的图层:即裁剪线,通常为切割线。
- 单击裁片的轮廓。未闭合的线(单条边)的缝份加在您单击的一侧。移动时会显示缝份。
跟随图纸的缝份
缝份是轮廓的 OFFSET,并写明了其角部(OFFSET @7,@3,-SA1,0,CORNERS="MITRE"),因此修改裁片时它会跟随轮廓。缝份宽度保存在新的变量(SA1)中,之后输入框显示该变量,下一些裁片将共用它:更改 SA1,每个裁片的缝份都会改变。
磨边余量工具
使用磨边余量工具根据玻璃或石材面板的成品尺寸绘制其切割尺寸:将轮廓按边部加工(倒棱、磨边、抛光)会磨掉的余量放大——或缩小,作为适配开口的负公差尺寸。
用法
- 将面板的成品轮廓绘制为一个封闭图元。
- 选择切割尺寸:放大(用于磨边)或缩小。
- 填写余量:四周放大(或缩小)的量。
- 选择切割尺寸所在的图层,并勾选将成品尺寸移到尺寸标注图层,将成品轮廓移到该图层:作为核对用的尺寸,不切割。
- 单击成品轮廓。鼠标移过它时会显示切割尺寸。
切割尺寸是成品轮廓的 OFFSET,余量是后续面板共用的变量(GRIND1):更改它,每块面板的切割尺寸都会随之变化。
内缩雕边工具
使用内缩雕边工具在标牌、铭牌或面板上距边缘一定距离处铣削或 V 刀雕刻一圈边框,或绘制标牌面板向内铣削后退到的线。
用法
- 填写内缩雕边:边框距边缘向内的距离。
- 打开圆角,将边框的角倒圆为雕边圆角半径(如同铣刀在内角留下的形状,或出于美观);关闭时,边框的角跟随形状的角,尖角处为尖角。
- 单击一个闭合形状(标牌的轮廓)。
边框位于雕铣图层(如果图纸中没有则会添加)。在生产 › 工具选项中设置该图层的铣刀、深度和进给。
跟随形状的边框
边框是形状的 OFFSET,因此会跟随形状。打开圆角时,形状先向内偏移内缩距离加半径(该偏移保留在构造图层上),再向外偏移半径,从而将每个角倒圆。尺寸保存在新的变量(RINS1、RRAD1)中,之后输入框显示这些变量,您之后制作的边框将共用它们:更改其中之一,每个边框都会改变。在框中输入一个数字可开始一个新变量。
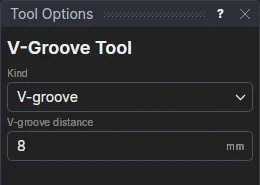
V 形槽工具
使用 V 形槽工具在卡纸窗口周围制作 V 形槽:在卡纸正面、距窗口稍远处切出的一条装饰线。
用法
- 填写 V 形槽距离:槽在窗口外多远处。
- 单击窗口(一个闭合形状:使用卡纸窗口工具制作的窗口,或一个椭圆)。
在直边窗口周围,槽的角保持为直角,每个角距两边都为该距离;在椭圆或圆周围,槽是其 OFFSET。槽位于 V 形切割图层。
跟随窗口的槽
槽基于窗口的角点(或窗口本身)以及距离,距离保存在新的变量 VG1 中,后续 V 形槽共用该变量。