襟片或接缝工具
使用襟片或接缝工具在直边上添加一条沿该边折叠的条带:纸盒的糊口,或钣金的接缝或卷边余量。两者形状相同——从边向外一定宽度,两端以一定角度向内切,并从边的两端退让——因此它是一个工具,有两种类型。其按钮在包装中为糊口,在钣金和暖通空调中为接缝和卷边。
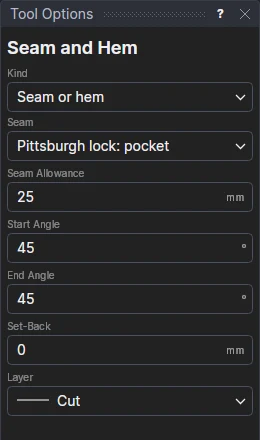
各行业使用的类型
| 类型 | 该行业自己的工具 | 适用的图纸 |
|---|---|---|
| 糊口 | 糊口工具 | 包装 |
| 接缝或卷边 | 接缝和卷边工具 | 暖通空调、钣金 |
某一行业的图纸以该行业的类型开始,工具栏按钮显示该类型的名称;通用图纸(或显示所有工具)中按钮显示为襟片或接缝工具。您选择的类型在该图纸中保持选中,直到您选择另一种。“工具”菜单仍按各行业工具自己的名称列出它们。每种类型生成的内容与该行业工具一直以来生成的相同:相同的线、图层和变量。
糊口工具
使用糊口工具在纸盒或纸箱端面板的边上添加糊口(制造商接头):该边成为糊口的折线,糊口两端以一定角度向内切,使纸盒粘合成型时糊口不会与端部襟片干涉。它是包装行业的工具。
用法
- 填写糊口宽度(糊口超出折线的距离:折叠纸盒为 12 到 15 mm,瓦楞纸箱为 30 到 35 mm)。
- 填写起始角度和终止角度:每一端相对于垂直方向向内倾斜的角度,单位为度(通常为 15;0 表示垂直)。起始端是绘制该边时的起点一端。
- 填写退让量:折线从边的两端各向内缩进多少才开始,使糊口不会与面板两端的襟片干涉(0 表示不退让)。该边在此处切断。
- 选择要切割的图层(初始为切割线图层)。
- 在糊口所在的一侧单击该边。移动时,指针下的直线会高亮显示,并显示糊口。它必须是一条直线(线段);多段线的一条边可以用分解工具变成直线。
单击另一条边可再添加一个糊口。
绘制的内容
原边保留在构造图层上,在其位置上绘制:折线,位于压痕线图层上(如果图纸有该图层;否则位于该边自身的图层上);糊口的轮廓(两端及远端边),位于所选图层上;有退让量时,还有沿边从两端到折线端点的短切割线。如果两端会在到达远端边之前相交,糊口只做到恰好容纳的宽度。
跟随图纸变化
宽度、两个角度和退让量保存在新的带标签变量中(GFW1、GFA1、GFB1、GFS1),糊口由基于该边两个端点的块绘制:移动端点或更改变量,糊口都会随之变化。下一个糊口共用相同的变量(它们会被填入选项中);输入数字可开始新的变量。
接缝和卷边工具
使用接缝和卷边工具在展开图的一条边上加放接缝或卷边的余量:风管的联合角咬口(匹兹堡咬口)或按扣式咬口、用于 S 形插条或 C 形插条的翻边、立咬口,或卷边。该边成为折弯线,余量加在其外侧,两端开出切角,使各折弯在角部互不干涉。它是暖通空调和钣金行业的工具。
用法
选择接缝。每种接缝的接缝余量初始值为 0.5 至 0.8 mm(26 至 22 号)镀锌风管的常用宽度:
接缝 余量 联合角咬口(匹兹堡):承口 25 mm (1 in) 联合角咬口(匹兹堡):插边 6 mm (¼ in) 按扣式咬口:承口 22 mm (⅞ in) 按扣式咬口:插边 12 mm (½ in) S 形和 C 形插条边 12 mm (½ in) 立咬口 25 mm (1 in) 卷边 12 mm (½ in) 请根据您的咬口机或折弯机以及板材厚度设置余量;选择其他可保留您输入的宽度。
填写起始角度和结束角度:余量的每一端相对于垂直方向向内倾斜的角度(度)。45 会在角部开出切角(风管切角),使各折弯互不干涉;0 为直角(卷边从 0 开始)。
填写退让量:折弯从边的两端各向内退多远开始(0 表示无);边在该处被切断。
选择用于切割的图层(初始为切割线图层)。
在余量所在的一侧单击该边。它必须是直线(线段)。
绘制内容
原边保留在构造图层上,在其位置上,折弯线绘制在压痕线图层(如果图纸中有该图层;否则在原边所在的图层),余量的轮廓绘制在所选图层上。对于卷边,余量是向回折叠的长度;在折弯线上折弯 180°(关于折弯的标注,参见折弯线):注释 UP 180° R0.2 生成压死边(闭合卷边),UP 180° R2 生成开口卷边,UP 200° R2 生成水滴形卷边,在 3D 和 STEP 中都会这样折叠(参见卷边)。
跟随图纸
宽度、角度和退让距离保存在新的带标签变量(SHW1、SHA1、SHB1、SHS1)中,余量由基于边的两个端点的块绘制:移动端点或更改变量,余量随之更新。下一个余量共用相同的变量。