引线工具
使用引线工具选择封闭切割的起止位置,并让切割在零件之外、在废料中开始和结束:从废料引向切割线的引入线,以及从切割线引回废料的引出线。激光束(或等离子割炬、水刀)在引入线的起点穿孔,因此穿孔痕迹以及切割结束处的小瑕疵都不会落在零件边缘上。
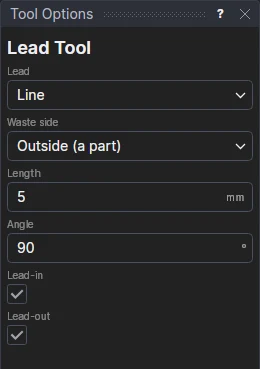
用法
- 选择引线:直的直线,或与切割线相切相接的圆弧(起切最平滑)。
- 选择废料侧:零件轮廓选外侧(零件),孔或开孔选内侧(孔)。
- 填写长度(圆弧时为半径)和角度:直线与切割线的夹角(90:垂直于切割线;更小:沿切割方向斜着切入),或圆弧扫过的角度,单位为度。
- 勾选引入线和引出线,或只勾选其中一个。
- 在封闭切割线(轮廓、圆、封闭多段线……)上应开始和结束切割的位置单击。移动时会显示引线。
机器的单一路径
机器输出将图纸的每个图元作为一条路径从其起点开始切割:开放路径从其第一个端点开始,封闭路径从其最长边的中点开始。因此引线和切割线被合并为一条路径(一条 SPLINE):引入线、从单击点绕切割线一整圈回到该点(切割线的一个 PIECE),以及引出线。G-code 和 HPGL 导出会在引入线的起点穿孔,在引出线的终点关闭光束;DXF 或 SVG 则为激光机自带软件提供同样的路径,从您选择的位置开始。(为节省空行程,G-code 可能会从引出线开始反向运行路径:这同样从废料中开始。)切割线本身保留在构造图层上,路径继承其图层和设置。
(G-code 自身的引线导出设置会在写出时为每条切割线添加引线;引线工具添加的引线则是图纸的一部分,位于您放置的位置。)
跟随图纸变化的引线
单击点保持在切割线上的一定比例位置,引线由该点及切割线在该处的方向计算得出。长度和角度保存在新变量中(LEAD1、LEADA1),后续的引线共用它们(之后各输入框中会显示它们):更改它们,所有引线都会改变。输入数字可开始一个新变量。