分节弯头工具
使用分节弯头工具绘制由斜切直段组成的弯头:管道的斜接(虾米腰)弯头,或圆形风管的分节弯头。两者的切口相同——每处切口距节段中间均为 (R + r·cos θ)·tan(a)——因此它是一个工具,有两种类型:一个缠绕式样板(斜接段:一节的样板,包在管道上划线)或排开所有节片(弯头节片:每个节片展开成平面,带端部直管段和接缝余量,可直接从板材上下料)。其按钮在管道中为斜接段,在暖通空调和钣金中为弯头节片。
各行业使用的类型
| 类型 | 该行业自己的工具 | 适用的图纸 |
|---|---|---|
| 一个缠绕式样板 | 斜接段工具 | 管道、暖通空调 |
| 排开所有节片 | 弯头节片工具 | 暖通空调、钣金 |
某一行业的图纸以该行业的类型开始,工具栏按钮显示该类型的名称;通用图纸(或显示所有工具)中按钮显示为分节弯头工具。您选择的类型在该图纸中保持选中,直到您选择另一种。“工具”菜单仍按各行业工具自己的名称列出它们。每种类型生成的内容与该行业工具一直以来生成的相同:相同的线、图层和变量。
每种类型保留自己的尺寸和变量(MSD1 …、EGD1 …):斜接段的弯曲半径以直径的倍数表示,并计算接缝数;弯头节片的半径是一个长度,并计算节数(比接缝数多一)。
斜接段工具
使用斜接段工具绘制斜接弯头或虾米腰(分节)弯头中一节的缠绕式下料样板:按 1:1 打印,将其包在管道或风管上,沿曲线划线。它是管道和暖通空调行业的工具。
用法
- 选择节段:中间节(两端都切割)或端节(一端为平口)。
- 填写管径(外径)、到弯头中心线的弯曲半径(× 直径)(长半径弯头为 1.5)、折弯角度以及接缝数(横跨弯头的切口数)。斜接弯头为 1(两个端节);带三个中间节的虾米腰弯头为 4。
- 对于端节,填写直段:它在弯头之外带有多长的直管。
- 设置每条曲线绘制所用的分段数(初始为 72)。
- 选择用于切割的图层。
- 单击*样板的起点,然后单击其延伸方向上的一点。移动时会显示曲线。
样板的长度等于管道的周长(π × 直径)。样板的两侧对应弯头的背部(最长处),中间对应腹部;四分线位于压痕线图层(如果图纸中有),用于将样板与弯头的背部、腹部和两侧对齐。中间节的切割数量为接缝数减一,另切割两个端节。
切口
每个切口偏离垂直方向 a = 弯曲角度 ÷ (2 × 接缝数)。在从弯头背部绕管道转过 θ 处沿管道方向的直线上,切口位置为
(RB + r cos θ) × tan a
从节段的中间(中间节,向两个方向)或从其直段(端节)量起,其中 r 为管道半径,RB 为弯曲半径。中间节的背部长 2 (RB + r) tan a,腹部长 2 (RB − r) tan a。
跟随图纸
直径、弯曲半径、角度、接缝数以及直段保存在新的带标签变量(MSD1、MSR1、MSA1、MSJ1、MSS1)中,样板由基于您所标记两点的块绘制:更改变量或移动点,样板随之更新。
*根据所选的捕捉模式,可能需要单击多次才能以参数化方式定义该点。详细了解捕捉模式
要按 1:1 打印样板,并带有用于包在管道上的标记(角度、中心线、搭接条、周长),请使用文件 › 导出 › 导出… › 缠绕式样板 (PDF):参见缠绕式样板。
弯头节片工具
使用弯头节片工具绘制分节圆弯头所有节片(分节)的展开图,排好后即可从板材上下料、卷圆并拼接。它是暖通空调和钣金行业的工具。(要在管道上为一节划线的缠绕式样板,请使用斜接段工具。)
用法
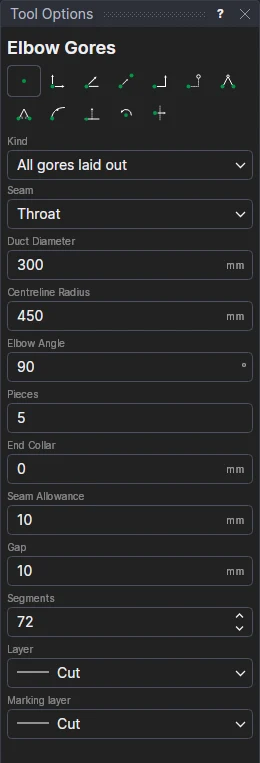
- 选择接缝在风管周向上的位置:在内弧侧(弯头内侧,节片最短处)、在外弧侧(外侧,节片最长处)或在侧面。
- 填写风管直径、中心线半径(从弯头中心到风管中心线:大于直径的一半;通常为直径的 1.5 倍)、弯头角度以及节数:组成弯头的节片,包括两端的端节(90° 弯头常为 5 节;2 节即为普通斜接弯头)。
- 填写端部直管段:在每个端节的平口端加出的直段,用于连接(0 表示没有);接缝余量:在每个节片闭合边之外加出的搭接边,沿其线折弯(0 表示没有,用于对接焊);以及节片之间留出的间隙。
- 设置每条切割线绘制所用的分段数(初始为 72;会取为 4 的倍数)。
- 选择用于切割的图层和标记图层(如果图纸中有压痕线图层,则为该图层)。
- 单击*排料的起点,然后单击节片展开长度延伸方向上的一点。移动时会显示第一个端节。
节片在该线左侧上下依次排列:第一个端节(其平口端在线上)、中间节片,以及最后一个端节(方向相反,平口端在顶部)。每个节片的长度等于风管的周长(π × 直径),其两侧为接缝。外弧侧、内弧侧和侧面的线位于标记图层上,用于拼接时对齐节片,同时还有接缝余量的折线和端节的直管段线。
切口
N 节的弯头有两个端节和 N − 2 个中间节片。每个中间节片使弯头转过 θ = 弯头角度 ÷ (N − 1);每个端节转过其一半,因此是半节。节片是一段风管,其两端各被一个通过弯头中心的平面切割,与其中间相差 θ/2。在从外弧侧绕风管转过 φ 处沿风管方向的直线上,每处切口为
h(φ) = (R + r·cos φ)·tan(θ/2)
从节片的中间(端节则从其平口端)量起,其中 R 为中心线半径,r 为风管半径。在展开图上,每条切割线是沿展开长度绘出的 h,φ = 2π × (距接缝的距离) ÷ 周长,从接缝所在的角度开始。尺寸按输入值展开:对于厚板,请输入中径(内径加板厚)。
计算示例
Ø300 风管,5 节 90° 弯头,中心线半径 450,接缝在内弧侧:θ = 90° ÷ 4 = 22.5°,因此每个中间节片在外弧侧长 2 × (450 + 150) × tan 11.25° ≈ 238.7,在内弧侧长 2 × (450 − 150) × tan 11.25° ≈ 119.3(即其两侧);每个端节为其一半。每个节片的周长为 π × 300 ≈ 942.5。
跟随图纸
直径、中心线半径、角度、节数、端部直管段、接缝余量和间隙保存在新的带标签变量(EGD1、EGR1、EGA1、EGN1、EGC1、EGS1、EGG1)中,节片由基于您所标记两点的块绘制:更改变量(甚至节数)或移动点,节片就会重新绘制。
*根据所选的捕捉模式,可能需要单击多次才能以参数化方式定义该点。详细了解捕捉模式