焊接坡口工具
使用焊接坡口工具标记要为对接焊开坡口的边:坡口线(坡口与板面的交线)平行于边绘制,并加一个标注,注明坡口形式、坡口角度、钝边和根部间隙。坡口机或割炬按线加工,标注告诉车间要切什么。它是钢结构和管道行业的工具。
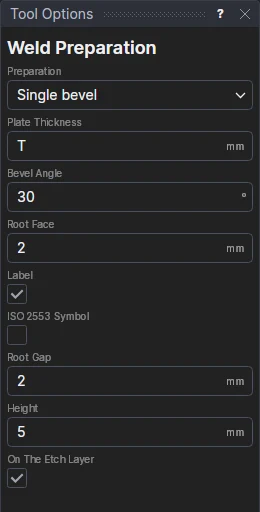
用法
- 选择坡口形式:单边坡口(从一面开)或双边坡口(K 形)(从两面开,钝边在中间)。对于 V 形或 X 形坡口,两个零件的边按相同方式开坡口。
- 填写板厚(管道则为壁厚;如果图纸中有厚度变量 T,则为该变量)、相对于垂直方向的坡口角度(单边坡口通常为 30° 到 35°,因此 V 形坡口的夹角为 60° 到 70°)和钝边(保留为直边的部分,1.5 到 3 mm)。
- 保持勾选标注,沿边在坡口线旁写出坡口形式。
- 勾选 ISO 2553 符号,同时绘制焊接符号(参见下文)。
- 有标注或符号时,填写根部间隙(装配工在根部留出的间隙:在标注和符号中注明,不绘制)和文字高度(符号按它确定大小)。
- 保持勾选放在蚀刻图层,将标记放在蚀刻图层上(如果图纸中没有则会添加;只打标,不切割);或取消勾选并选择其他图层。
- 单击每条要开坡口的边:在闭合轮廓内,沿边的任意位置;在开放边上,单击其板材一侧。移过一条边时会显示坡口线。
边可以是直线、多段线的一条直边(如矩形)、圆弧或圆(管道的端部、孔)。坡口线从边向内的距离为
- 单边坡口:(板厚 − 钝边) × tan(坡口角度);
- 双边坡口:其一半,两面的坡口与板面的交线在同一条线上。
例如,20 mm 厚的板,30° 单边坡口,钝边 2 mm,其坡口线距边 18 × tan 30° = 10.4 mm,标注为 30° 单边坡口,钝边 2,间隙 2。
跟随图纸变化
板厚、角度、钝边、间隙和高度保存在新的带标签变量(WPT1、WPA1、WPF1、WPG1、WPH1)中,后续的边共用它们。坡口线和标注由基于边上各点的块绘制(圆弧或圆的坡口线是它的偏移):更改变量或移动边,标记和标注中的数字都会随之变化。标注沿边的走向旋转(其 TEXT 的旋转角由边的方向算出):旋转边,标注随之旋转,因此始终从下方或右方阅读。
ISO 2553 焊接符号
勾选 ISO 2553 符号时,会按 ISO 2553 的画法(A 体系)为该坡口绘制焊接符号:
- 箭头线:从边的中点伸出板外,箭头位于边上;
- 基准线:平行于图纸底边;单边坡口时,旁边还有虚线识别线:符号位于实线一侧,表示焊缝在箭头侧;
- 符号:单边坡口为左侧一条竖线加一条 45° 斜线(单边 V 形对接焊缝);有钝边时,斜线从竖线中部开始(带钝边的单边 V 形焊缝)。双边坡口(K 形)在基准线两侧都有符号,没有虚线,因为焊缝是对称的;
- 坡口角度写在符号开口端之外,钝边在其左侧,根部间隙在其右侧(为 0 时省略)。
符号按文字高度确定大小(WPH1:基准线长 9 个高度),其中的数字是变量,因此与标记一样跟随变量和边。它由单独的块绘制,位于同一图层。