弧形折弯工具
使用弧形折弯工具使面板沿其长度方向弯成弧形:展示架的弧形正面、圆形或椭圆形筒的筒壁、弧形盒盖。面板要么横向刻出一排等距的刻痕线(然后在每条刻痕线处稍作弯折),要么保持平滑(整体弯圆,没有压痕)。弯曲以 CURVEDBEND 的形式保存在图纸中,因此 3D 页面会将面板折成弧形,其外侧的面板随其末端一起转过去。它是包装行业的工具(包装没有自己的折弯工具:折弯线属于钣金)。
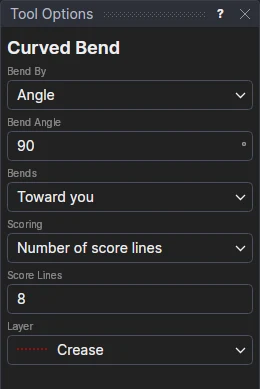
用法
- 选择折弯依据:角度(面板从弯曲的一端到另一端转过的角度)或半径(弯曲所绕的半径,量到纸板中层)。填写折弯角度(度,最大 360)或折弯半径。
- 选择折弯方向:朝向您(与压痕线的折叠方向相同)或背离您(与反向压痕线的折叠方向相同)。
- 选择刻痕:平滑(无刻痕线)、刻痕线数(填写刻痕线数)或刻痕间距(填写刻痕间距:按大约该间距能容纳多少条刻痕线就刻多少条)。
- 选择刻痕线所在的图层:初始为压痕线图层(背离您弯曲时,如果图纸中有,则为反向压痕线图层);半穿切的刻痕可用半切线图层。
- 单击弯曲起始的线:横跨面板的一条压痕线或面板的边。
- 单击弯曲结束的线:与第一条平行的远端边或压痕线。移过它时会显示刻痕线。
只能选取线段(构造图层上的线除外)。再单击两条线可按相同方式弯曲另一块面板。
绘制的内容
弯曲从第一条线延伸到第二条线;其展开长度 L 是两线之间的距离,弯曲半径为 L 除以角度(弧度),因此弧长正好等于展开面板的长度。
刻痕线均匀分布:共 n 条时,每条位于其条带的中间,条带宽 L/n,第一条和最后一条刻痕距弯曲两端半个条带。每条刻痕折弯角度的 1/n,因此折叠后各条带在其中点与弯曲圆相切,弯曲的起点和终点都与两侧面板平齐相接。每条刻痕线的长度与第一次单击的线相同,位于所选图层上,并与该图层上的其他线一样被切割、压痕和导出(制作刀模、CF2、DXF、绘图仪和切割机)。
平滑折弯没有线:在屏幕上以弯曲处的点状十字显示,从不切割或导出。3D 页面沿其自身的线折叠它,每 5° 一条(至少 4 条,最多 72 条),没有压痕槽,全部在一个步骤中完成。
跟随图纸变化
角度(CBA1)、半径(CBR1)、刻痕线数(CBN1)及其间距(CBS1)保存在新的带标签变量中,后续弯曲共用它们。弯曲基于第一条线的两个端点和第二条线的起点定义,因此移动面板的线会移动弯曲并调整其大小。按半径弯曲时,角度由面板长度算出(RTOD(DISTANCE(P5,FOOT(@9,P5))/CBR1)),因此更长的面板以相同半径弯过更大的角度;按间距刻痕时,刻痕数量也是如此(MAX(1,ROUND(DISTANCE(P5,FOOT(@9,P5))/CBS1)))。
计算示例
一个展示架的顶头板在 120 mm 内向前弯曲。绘制顶头板,其底边有一条压痕线(折向背板的折线),另有顶边。将折弯依据设为角度 60、朝向您、刻痕线数 12,单击底部压痕线,再单击顶边:顶头板上横向出现间隔 10 mm 的十二条刻痕,每条折 5°,3D 页面显示它以约 115 mm 的半径向前弯曲。将 CBA1 改为 90,它会弯得更多;将刻痕改为平滑(将 CURVEDBEND 的刻痕数改为 0),即可得到整体弯圆、没有刻痕的顶头板。
另请参阅:CURVEDBEND、压痕线偏移、折弯线、页面、包装。