展开图工具
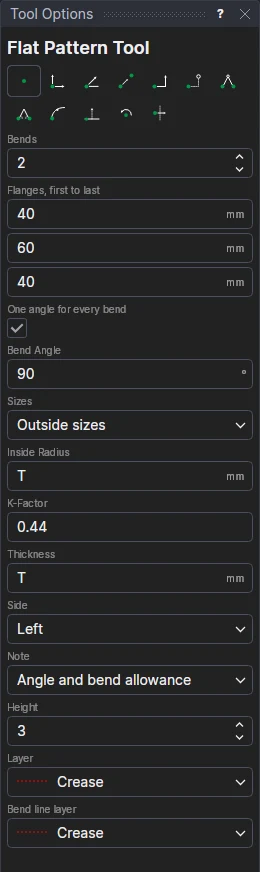
使用展开图工具绘制由一张板材折弯而成的零件的展开料:角钢、槽形、Z 形、帽形截面、带翻边的箱体侧板。按折弯件图纸给出的尺寸输入各翻边尺寸,展开料就会按其展开后的宽度绘制,根据 K 因子考虑每个折弯,并在每个折弯的中间绘制一条折弯线,附带注明折弯方向的注释。它是钣金和暖通空调行业的工具。
用法
- 设置折弯数量,然后填写翻边(从第一条到最后一条)(比折弯数多一个:宽 60、两腿 40 的槽形为 40、60 和 40)。
- 保持勾选所有折弯使用同一角度并填写折弯角度,或取消勾选并逐个填写每个折弯的角度。小于 0 的角度表示向下折弯(Z 形的第二个折弯为 -90)。
- 选择翻边尺寸是外尺寸(测量到外表面的交点,折弯件图纸通常这样标注)还是内尺寸。
- 填写内半径、K 因子和板材的厚度。在钣金图纸中(参见材料),它们的初始值为图纸的 R、K 和 T。
- 选择展开料绘制在边的哪一侧、折弯线的注释(与折弯线工具的相同)及其高度、轮廓所在的图层以及折弯线图层(初始为压痕线图层)。注释放在尺寸标注图层上,因此不会被切割。
- 单击*展开料边的起点,然后单击其终点:折弯沿该边延伸,长度与其相同。
展开料的计算方法
每段平直部分等于其翻边尺寸减去其每个折弯处的退让量,每个折弯再加上其折弯补偿:
- 退让量对于外形尺寸为 tan(角度 / 2) × (R + T)(直角时为 R + T),对于内形尺寸为 tan(角度 / 2) × R;
- 折弯补偿是折弯沿中性层的长度,即 角度 × (R + K × T),角度以弧度计;
- 因此每个折弯会从翻边尺寸之和中减去其折弯扣除(两倍退让量减去补偿,参见 BENDDEDUCTION)。
每条折弯线绘制在其折弯的中间,折弯机操作员在此处对齐展开料。例如,2 mm 低碳钢(K 0.42,R 2)、翻边为 40、60 和 40 的槽形,展开料宽 132.92,其折弯线距边 38.23 和 94.69:与运行参数化库中的 U channel 设计相同。
角度必须小于 180°。对于卷边(完全折回),请用折弯线工具绘制卷边的翻边及其折弯,或使用库中的 Hemmed edge panel 设计。K 因子取决于材料、模具和折弯方式:请对照您的折弯机进行核对。
跟随图纸变化
展开料基于您所标记的两个点和新的带标签变量绘制:翻边(FLG1、FLG2 …)和角度(BANG1,或每个折弯一个:BANG1、BANG2 …),以及 R、K 和 T(图纸还没有时会创建)。每个折弯的扣除量(BD1 …)和展开料的宽度(FLAT1)是由它们计算得出的变量,因此尺寸标注或注释可以使用它们。更改翻边、角度或厚度,展开料及其折弯线都会重新计算;移动一个点,它们会随之移动。
*根据所选的捕捉模式,可能需要单击多次才能以参数化方式定义该点。详细了解捕捉模式